Оборудования для бизнеса в Адыгейске, объявления - Страница 2
- Адыгейск »
- Для бизнеса
- » Оборудование для бизнеса в Адыгейске
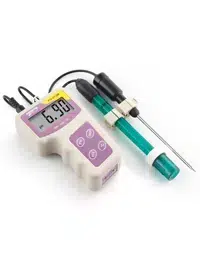
Product Description:
Suitable for measuring the pH value of beauty‑related products, soil, fruits and milk.
Calibration solutions (liquid solutions or powders) and various packages can be provided according to customer requirements.
Measurement Range
PH
0.00~14.00PH
mV
-1999~1999mV
℃
0~100℃
Resolution
PH
0.01PH
mV
1mV
℃
0.1℃
Accuracy
PH
±0.01pH
mV
±0.1% F·S±1 digit
℃
±0.4℃
Display
4‑digit LCD
Battery
1 × 9V battery
Operating Environment
Temperature: 0~50℃, Humidity<95%
Input Resistance
10¹²Ω
Dimensions
123mm×72mm×33mm
Weight
238g
02.09.2026
1 ₽
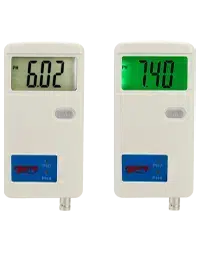
Product Description:
Large‑screen display with high resolution and precision for easy reading. It delivers accurate measurements and features simple operation.
Cost‑effective and practical, meeting basic testing requirements. The instrument supports two‑point manual calibration to ensure the accuracy of measured data.
Equipped with a BNC composite electrode and a 9V battery, enabling convenient replacement of electrodes and batteries in any environment.
Calibration solutions (liquid or powder) and various types of packaging can be provided according to customer requirements.
Measuring Range
0.00~14.00pH
Accuracy
±0.05pH
Resolution
0.01pH
Operating Temperature
0℃~50℃
Automatic Temperature Compensation
0℃~50℃
Battery
1 × 9V battery
Dimensions
128mm×68mm×25mm
Calibration Method
Manual two‑point calibration
02.09.2026
1 ₽
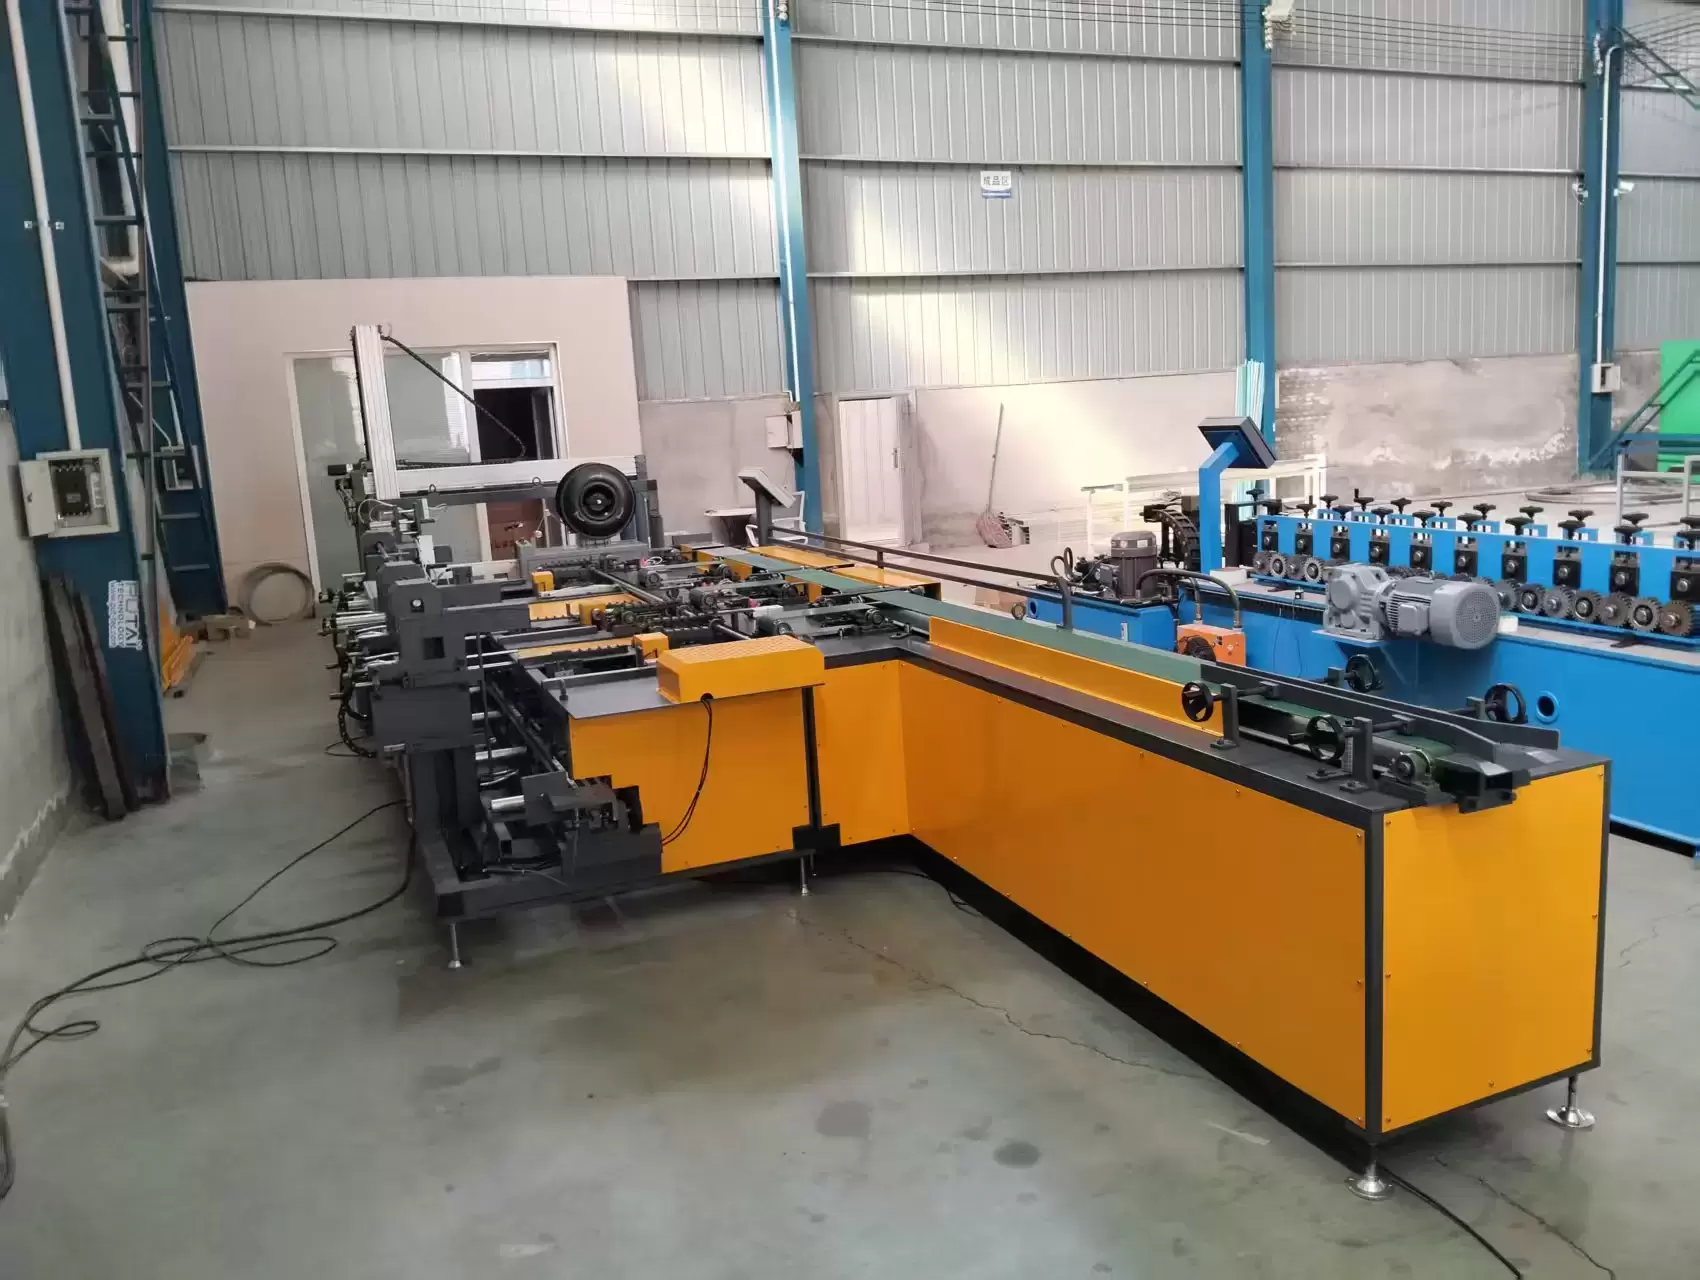
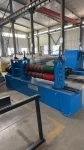
Китайская компания ООО «Цзинь Бинь» предоставляет Вам Высокоскоростную автоматическую упаковочную машину.
Состав линии:
1.Электрический консольный размаыватель
2.Электрические роликовые ножи в начале станке
3.Стан профилегибочный
4.Отрезное устройство(автоматическое)
5.Система гидравлического пресса
6.Система автоматического управления (САУ)
7.Счётчик
8.Простой приемный стол
Помимо линии для производства профнастила, вы также можете у нас приобрести другие варианты линии, включая оборудования для производства сэндвич- панелей, металлочерепицы, оборудования для производства водосточных систем, для производства жалюзи модели, станок для узоров и штампа и многое другое.
По вопросам обращаться по нижеуказанным контактам:
WhatsApp/Viber: +8615982347117 София
14.08.2026
Неактивные объявления
куплю редуктора!!! новые и б/у.,
Ц2У-100. Ц2-250. Ц3У-160. ЦДН-710. РМ-300. КЦ-200,
Ц2У-125. Ц2-300. Ц3У-200. ЦТНД-315. РМ-350. КЦ-250.
Ц2У-160. Ц2-350. Ц3У-250. ЦТНД-400. РМ-400. КЦ-300.
Ц2У-200. Ц2-400. Ц3У-315. ЦТНД-500. РМ-500. КЦ-400.
Ц2У-250. Ц2-500. Ц3У-355. РК-450. РМ-650. КЦ-500.
Ц2У-315. Ц2-650. Ц2Н-450. РК-500. РМ-750. КЦ-750. ,,
Ц2У-355. Ц2-750. Ц2Н-500. РК-600. РМ-850. КЦ-1000. ,,
Ц2У-400. Ц2-1000. ЦДН-630. РМ-250. РМ-1000. КЦ-1300.,
89620908986 рустам,,
89925049610 аркадий,,
21.01.2026
500 000 ₽
В архиве
ООО «КЗКО» занимается проектированием и строительством экологических промышленных объектов. Компания также разрабатывает решения по управлению отходами и производит инсинераторы под торговой маркой «Гейзер». Эти установки предназначены для термического обеззараживания отходов I–V класса опасности.
Также завод котельного оборудования в Костроме — это известный российский производитель высокотемпературного оборудования, такого как промышленные котлы пиролизного типа и жаротрубные двухходовые котлы. Продукция завода выпускается под торговой маркой GEYZER.
Компания была основана в 2013 году и за время своей работы заслужила доверие клиентов.
08.07.2025
1 262 ₽
В архиве
Мощность 1,4 кВт
Частота вращения 880 об/мин
склад в Екатеринбурге
01.07.2025
В архиве
ООО «Цзинь Бинь» – ваш надежный партнер из Китая!
Предоставляем вам линию для производства CZ профилей толщиной до 3мм
Наш завод основан в 2005 году в городе Чэнду КНР. Завод выпускает профилегибочное оборудование: линии для производства профнастила, металлочерепицы,линии по производству сайдинга, линии для производства профилей Кнуф для гипсокартона, линии для производства сварных труб, станки для изготовления сварных сеток. Мы тоже поставляем высококачественную оцинкованную и окрашенную сталь в рулонах для профилегибочного оборудования, алюмоцинк, готовый профнастил и металлочерепицу любой толщины и любого цвета и другое оборудование,материалы для строительства и отделки.
Контроль качества на всех этапах
Помощь в выборе и логистике
Индивидуальный подход к каждому клиенту
Хотите получить выгодное предложение? Свяжитесь с нами!
WhatsApp: +8615982347117 (София)
Делаем бизнес с Китаем простым и эффективным!
10.02.2026
В архиве
ООО «Цзинь Бинь» – ваш надежный партнер из Китая!
Предоставляем вам линию для производства профиля J600
Наш завод основан в 2005 году в городе Чэнду КНР. Завод выпускает профилегибочное оборудование: линии для производства профнастила, металлочерепицы,линии по производству сайдинга, линии для производства профилей Кнуф для гипсокартона, линии для производства сварных труб, станки для изготовления сварных сеток. Мы тоже поставляем высококачественную оцинкованную и окрашенную сталь в рулонах для профилегибочного оборудования, алюмоцинк, готовый профнастил и металлочерепицу любой толщины и любого цвета и другое оборудование,материалы для строительства и отделки.
Контроль качества на всех этапах
Помощь в выборе и логистике
Индивидуальный подход к каждому клиенту
Хотите получить выгодное предложение? Свяжитесь с нами!
WhatsApp: +8615982347117 (София)
Делаем бизнес с Китаем простым и эффективным!
10.02.2026
В архиве
ООО «Цзинь Бинь» – ваш надежный партнер из Китая!
Предоставляем вам линию для продольной резки рулонного металла
Наш завод основан в 2005 году в городе Чэнду КНР. Завод выпускает профилегибочное оборудование: линии для производства профнастила, металлочерепицы,линии по производству сайдинга, линии для производства профилей Кнуф для гипсокартона, линии для производства сварных труб, станки для изготовления сварных сеток. Мы тоже поставляем высококачественную оцинкованную и окрашенную сталь в рулонах для профилегибочного оборудования, алюмоцинк, готовый профнастил и металлочерепицу любой толщины и любого цвета и другое оборудование,материалы для строительства и отделки.
Контроль качества на всех этапах
Помощь в выборе и логистике
Индивидуальный подход к каждому клиенту
Хотите получить выгодное предложение? Свяжитесь с нами!
WhatsApp: +8615982347117 (София)
Делаем бизнес с Китаем простым и эффективным!
10.02.2026
В архиве
ООО «Цзинь Бинь» – ваш надежный партнер из Китая!
Предоставляем вам линию для производства профилей кнауф для гипсокартона
Наш завод основан в 2005 году в городе Чэнду КНР. Завод выпускает профилегибочное оборудование: линии для производства профнастила, металлочерепицы,линии по производству сайдинга, линии для производства профилей Кнуф для гипсокартона, линии для производства сварных труб, станки для изготовления сварных сеток. Мы тоже поставляем высококачественную оцинкованную и окрашенную сталь в рулонах для профилегибочного оборудования, алюмоцинк, готовый профнастил и металлочерепицу любой толщины и любого цвета и другое оборудование,материалы для строительства и отделки.
Контроль качества на всех этапах
Помощь в выборе и логистике
Индивидуальный подход к каждому клиенту
Хотите получить выгодное предложение? Свяжитесь с нами!
WhatsApp: +8615982347117 (София)
Делаем бизнес с Китаем простым и эффективным!
10.02.2026
14 000 ₽
В архиве
Китайская компания ООО «Цзинь Бинь» предоставляет Вам сверлильный станок с одной головой.
Помимо сверлильного станока с одной головой, вы также можете у нас приобрести другие варианты линии, включая оборудования для производства профнастила, металлочерепицы, оборудования для производства водосточных систем, для производства жалюзи модели, станок для узоров и штампа и многое другое.
По вопросам обращаться по нижеуказанным контактам:
WhatsApp/Viber: +8615982347117 София
11.02.2026
110 000 ₽
В архиве
Китайская компания ООО «Цзинь Бинь» предоставляет Вам оборудование для производства прямого подвеса 300т.
Помимо оборудование для производства прямого подвеса, вы также можете у нас приобрести другие варианты линии, включая оборудования для производства профнастила, металлочерепицы, оборудования для производства водосточных систем, для производства жалюзи модели, станок для узоров и штампа и многое другое.
По вопросам обращаться по нижеуказанным контактам:
WhatsApp/Viber: +8615982347117 София
11.02.2026
110 000 ₽
В архиве
Китайская компания ООО «Цзинь Бинь» предоставляет Вам Разматыватель с выравнением.
Помимо разматывателя с выравнением, вы также можете у нас приобрести другие варианты линии, включая оборудования для производства профнастила, металлочерепицы, оборудования для производства водосточных систем, для производства жалюзи модели, станок для узоров и штампа и многое другое.
По вопросам обращаться по нижеуказанным контактам:
WhatsApp/Viber: +8615982347117 София
11.02.2026
110 000 ₽
В архиве
Китайская компания ООО «Цзинь Бинь» предоставляет Вам станок для подачи металла.
Помимо станка для подачи металла, вы также можете у нас приобрести другие варианты линии, включая оборудования для производства профнастила, металлочерепицы, оборудования для производства водосточных систем, для производства жалюзи модели, станок для узоров и штампа и многое другое.
По вопросам обращаться по нижеуказанным контактам:
WhatsApp/Viber: +8615982347117 София
11.02.2026
110 000 ₽
В архиве
Китайская компания ООО «Цзинь Бинь» предоставляет Вам двухкоординатный резьбонарезной станок с ЧПУ.
Производительность:4000-5000 шт в 8 часов (возьмем в качестве примера M25)
Мощность главного двигателя: 7,5 кВт
Диапазон нарезания резьбы: M16~M40 (≤3,5 P)45#
Ход нарезания резьбы: 20-110 мм
Точность нарезания резьбы: 6 часов
Форма управления: PLC
Тип питания: электрический/пневматический/ гидравлический
Габариты и вес станка:1200*1500*2500 мм 1025кг
Вы также можете у нас приобрести другие варианты линии, включая оборудования для производства профнастила, металлочерепицы, оборудования для производства водосточных систем, для производства жалюзи модели, станок для узоров и штампа и многое другое.
По вопросам обращаться по нижеуказанным контактам:
WhatsApp/Viber: +8615982347117 София
11.02.2026
110 000 ₽
В архиве
Эта лазерная маркировочная машина представляет собой разновидность оборудования с высокой степенью автоматизации. Она в основном используется в процессах непрерывного литья стали и прокатки и в основном используется для идентификации горячей и холодной заготовки.
Когда заготовка достигает заданного положения остановки благодаря шаговому перемещению охлаждающего слоя, она останавливается. Сопло для распыления краски выдвигается, открывается и перемещается вверх и вниз для распыления краски по поперечному сечению заготовки. После этого шаговый охлаждающий слой снова перемещается для подачи заготовки к лазеру в рабочем положении головки маркировочная машина принимает заготовку на место и данные о нумерации в исходном положении в режиме ожидания и генерирует точечную матричную информацию о номере, который должен быть напечатан, а затем лазерная головка перемещается вперед на заданное фокусное расстояние для печати идентификационной информации о номере, которая должна быть напечатана. вернитесь в положение ожидания, чтобы завершить весь рабочий процесс.
Технические характеристики:
Цвет фона наносится распылением средства для печати с высокотемпературным покрытием;
Автофокусировка Определяет расстояние от конца заготовки;
Главный компьютер отправляет распечатанный идентификационный номер или вручную вводит идентификационный номер для печати;
В лазерном блоке установлен осевой вентилятор принудительного охлаждения, который может стабильно работать в течение длительного времени в условиях высокой температуры.;
Ведро для краски можно пневматически поднимать и опускать при добавлении краски в ведро.;
Когда уровень краски в бочке низкий, в программном интерфейсе появляется тревожный сигнал;
Барабан имеет функцию автоматического перемешивания краски, чтобы предотвратить ее выпадение в осадок;
Система автоматически получает сигнал о включении ступенчатого режима охлаждения;
Система автоматически распознает сигнал о том, что заготовка на месте;
24.04.2026
В архиве
Модель: BPS-K600
Обзор
Система предупреждения о разливке стали из кристаллизатора модели BPS-K600, разработанная компанией Ухань Чжунфэйянг Мониторинг и Контроль Инжиниринг Ко., Лтд., использует искусственную нейронную сеть в сочетании с традиционными технологиями искусственного интеллекта и обработки информации. Она преодолевает недостатки традиционных прогнозирующих моделей на основе логики и обладает функциями адаптации, самоорганизации и реального обучения.
Данная система предупреждения о разливке имеет оптимизированную архитектуру промышленной сети. В соответствии с распределением и законом изменения температурного поля кристаллизатора на месте эксплуатации она в реальном времени отслеживает и реагирует на процесс разливки стали, способна самостоятельно обучаться и принимать решения, предоставляет операторам на месте информацию о предупреждении, эффективно предотвращает происшествия с разливкой стали, значительно снижает затраты и повышает коэффициент безопасности непрерывной разливки.
Система применима к всевозможным типам непрерывных разливочных станков: квадратным, круглым, прямоугольным, плиточным и другим.
Компоновочные части
Термопары: Разработаны с учетом фактических условий установки на кристаллизаторе, водяном баке, болтах и раме кристаллизатора.
Передняя система сбора данных: Состоит из много-модульной цепи сбора, промышленного интерфейса Ethernet и высокоскоростного встроенного обработчика.
Рабочая платформа: Осуществляет реальное отображение состояния температурного поля кристаллизатора, онлайн-анализ и прогнозирование разливки стали из кристаллизатора.
Сервер: Осуществляет обмен и управление хранением данных, работу системы отчетов и печати, а также имеет функции анализа данных и самообучения.
Основные технические параметры
Сбор данных: Частота сбора данных с термопар типов K/T достигает 10 Гц.
Точность измерения температуры: ±0,25 °C
Поддерживаемые протоколы связи: Промышленный Ethernet (TCP/IP), PROFIBUS-DP, CANopen
Исполняемые стандарты: Стандарт VDE0411 (класс I1), IEC584, IEC1515
Скорость передачи данных: 100 Мбит/с
Компоновка программного обеспечения
Программное обеспечение онлайн-мониторинга и предупреждения о разливке стали
Программное обеспечение офлайн-запроса данных о предупреждении о разливке стали
Пакет программного обеспечения для восстановления данных и самообучения
Программное обеспечение мониторинга сбора данных
Пакет программного обеспечения для отображения теплового состояния кристаллизатора
Характеристики системы (1)
Режим реального сбора и анализа данных с последующим принятием решений
Автоматический выбор параметров предупреждения в зависимости от марки стали
Режим реального динамического мониторинга через графический интерфейс
Прогнозирование признаков разливки, выдача сигнала предупреждения и отображение соответствующей информации
Автоматическое снижение скорости после активации сигнала предупреждения
Хранение исторических данных и отображение графиков исторических тенденций
Автоматическое формирование и печать отчетов
Использование искусственной нейронной сети для прогнозирования предупреждений и распознавания моделей для неизвестных марок стали
Прогнозирование и отображение динамических реальных температурных кривых
Отображение теплового потокового поля кристаллизатора
Характеристики системы (2)
Разработанный с учетом технических требований дизайн точек измерения температуры, специализированная защищенная передняя система сбора данных, а также полный комплект инструментов для монтажа и калибровки.
Высокая адаптивность системы: способна удовлетворять требованиям модернизации кристаллизаторов любых конструкций.
Высокоскоростная передача данных: промышленная сеть объединяет все рабочие станции и сервер в независимую локальную сеть, обеспечивая высокоскоростную передачу файлов предупреждений, параметров предупреждений и данных других баз данных.
Совмещение искусственной нейронной сети с интеллектуальной прогнозирующей моделью для повышения точности
24.04.2026
В архиве
Система автоматической коррекции и центрирования полосы CPC автоматически корректирует отклонение полосы, поддерживая её центральное положение практически неизменным и обеспечивая непрерывное центрирование.
Обзор:
CPC является важнейшим звеном управления на линиях по производству полосы. Без этой системы или в случае возникновения проблем полоса будет отклоняться и, в конечном итоге, ломаться, что приведёт к остановке производства.
Система автоматической коррекции и центрирования полосы CPC использует принципы электромагнитной индукции или фотоэлектрические для определения объектов контроля в процессе производства, таких как положение полосы. Электронные схемы усиливают и обрабатывают сигнал положения, а затем корректируют положение направляющего ролика с помощью ПЛК, шкафа управления и гидравлических компонентов управления для обеспечения контроля центрирования.
Системы автоматической коррекции и центрирования полосы CPC подразделяются на два типа: электромагнитные и фотоэлектрические.
Электромагнитная система автоматической коррекции и центрирования полосы CPC-D210
Компоненты системы:
Электромагнитная система автоматической коррекции и центрирования полосы состоит из трёх компонентов: датчика электромагнитной индукции, шкафа управления (включая панель управления функцией центрирования, устройство сигнализации отклонения полосы, гидравлическую систему сигнализации и ПЛК) и гидравлическую систему управления.
Основные технические характеристики:
1. Ширина обнаружения: 300–2800 мм
2. Рабочее напряжение: 220 В переменного тока, 50/60 Гц
3. Входная мощность: 80 Вт
4. Рабочая температура электрооборудования: ≤50°C
5. Рабочая температура окружающей среды датчика: от -10°C до +80°C
6. Отклонение центра полосы: от -5 В до +5 В
7. Разрешение датчика: 1 мм
8. Чувствительность системы: 2 мм
24.04.2026
В архиве
Модель: CPL-N100
Обзор
Данный продукт представляет собой новое оборудование для контроля покрытия поверхности кристаллизатора. Оборудование оснащено высокоточным и высокочувствительным лазерным дальномером, который сканирует медные пластины кристаллизатора с помощью лазерной линии фиксированной ширины и в реальном времени передает измерительные данные. Верхнеуровневый компьютер через моделирование и анализ данных предоставляет информацию о износе покрытия кристаллизатора, а также данные о поверхностных трещинах, плоскости поверхности и других параметрах. Программное обеспечение верхнеуровневого компьютера наглядно представляет пользователям контур поверхности контролируемого кристаллизатора, отклонения толщины покрытия и другие данные в виде таблиц, графиков данных и трехмерной модели кристаллизатора. Это обеспечивает достоверную теоретическую основу для обслуживающих персонала при техническом обслуживании и ремонте кристаллизатора.
Контрольное оборудование покрытия поверхности кристаллизатора относится к высокоточным точным приборам. Комплекс включает в себя высокоточный лазерный дальномер, два цифровых сервоуправляемых мотора, энкодер, горизонтальный шпиндель для перемещения, вертикальный шпиндель для перемещения, калибровочную платформу, контроллер и другие компоненты. Оборудование имеет ряд преимуществ: высокая точность измерения, высокая стабильность, удобство монтажа и отличную визуализацию данных. Оно применяется на крупных металлургических предприятиях в процессе непрерывной разливки для контроля покрытия поверхности кристаллизатора, анализа плоскости поверхности, неразрушающего контроля поверхности и измерения конусности. Устройство подходит для кристаллизаторов квадратных, круглых, плиточных и профилированных слитков, что обеспечивает широкое применение и мощную функциональность.
Компоновка системы
Контрольное оборудование покрытия поверхности кристаллизатора оснащено следующими компонентами: блоком обработки и отображения данных, механическим блоком привода горизонтального движения, механическим блоком привода вертикального движения, блоком управления движением оборудования, лазерным измерительным сенсором и рамы оборудования.
Блок обработки и отображения данных: Назначен для сбора и хранения данных, управления системным оборудованием, конфигурации параметров, отображения высоты спуска, управления запуском и остановкой и других функций.
Механический блок привода горизонтального движения: Основное назначение — управление движением сенсора в горизонтальном направлении с помощью цифрового сервоуправляемого мотора (горизонтального направления), что позволяет сенсору сканировать горизонтальную внутреннюю стенку медных пластин кристаллизатора и получать измерительные данные.
Механический блок привода вертикального движения: Основное назначение — управление движением сенсора в вертикальном направлении с помощью цифрового сервоуправляемого мотора (вертикального направления), что позволяет сенсору сканировать вертикальную внутреннюю стенку медных пластин кристаллизатора и получать измерительные данные.
Блок управления движением оборудования: Назначен для управления сканированием движением мотора; через конфигурацию параметров можно задавать скорость работы мотора, траекторию движения, режим управления и другие параметры.
Лазерный измерительный сенсор: Лазерный датчик смещения работает на принципе лазерного триангуляционного метода. Лазерный излучатель через объектив направляет видимый инфракрасный лазер на поверхность измеряемого объекта; отраженный от объекта лазер через объектив приемника поступает на внутренний линейный изображениеобрабатывающий сенсор. В зависимости от разницы расстояний положение пятна, принимаемого линейным сенсором, также меняется. На основе этого угла отражения и путем расчета расстояния до пятна сенсора определяется фактическое расстояние до объекта.
Рама оборудования: При использовании контрольного оборудования покрытия поверхности кристаллизатора оно устанавливается
24.04.2026
В архиве
Модель: LAG-S100
Обзор
Устройство контроля выливания шлака из большой ковша для непрерывной разливки предназначено для определения содержания шлака в выпускном отверстии большой ковши в технологическом процессе сталелитейства и непрерывной разливки. Основная цель — повышение чистоты стали в промежуточной ковше и достижение оптимальной степени извлечения стали из большой ковши. Устройство работает на принципе электромагнитной индукции.
Значение контроля выливания шлака
Достижение высокой производительности: Для обеспечения чистоты стали в ковше визуальный контроль шлака часто приводит к раннему закрытию выпускного отверстия большой ковши, что снижает степень извлечения стали. При использовании системы контроля шлака возможно точное и своевременное определение момента выливания шлака, благодаря чему остаточное количество стали в большой ковше контролируется на уровне 1–2%, обеспечивая высокую производительность.
Повышение чистоты стали: Падение шлака в промежуточную ковш является основным фактором, влияющим на чистоту готовой стали. Использование системы контроля выливания шлака позволяет минимизировать количество шлака, попадающего в промежуточную ковш, а также снизить дефекты на поверхности слитков минимум на 80%.
Предотвращение забивания выпускных отверстий: Падение шлака в промежуточную ковш также является основной причиной вторичного окисления и последующего забивания выпускных отверстий. При использовании системы контроля выливания шлака случаев забивания выпускных отверстий значительно уменьшается.
Компоновка системы
Система контроля выливания шлака состоит из пяти основных частей: датчика, предварительного усилителя, блока обработки сигналов, центрального обработчика и пульта управления (см. рисунок ниже).
Схема управления системой
(Примечание: Рисунок схемы управления не предоставлен в исходном тексте, поэтому здесь приводится только заголовок. При наличии графического материала его следует добавить в этом разделе.)
Принцип работы датчика
Датчик осуществляет контроль сигнала на принципе электромагнитной индукции; его типичная конструкция включает два концентрических катушки. Когда в первичную катушку подается индукционный ток средней частоты, под действием магнитного поля в струе стали возникают вихревые токи, направление магнитного поля которых противоположно направлению магнитного поля, создаваемого катушками. Поскольку электропроводность шлака при высоких температурах значительно ниже электропроводности стали (примерно в 1000 раз), вихревые токи в шлаке намного слабее, чем в стали. В процессе выливания стали в начальный период из ковша выливается только сталь; к окончанию периода выливания происходит смешивание стали и шлака, что приводит к снижению электропроводности расплава и усилению электромагнитного поля. Этот сигнал регистрируется вторичной катушкой.
Принцип конструкции датчика
Первичная и вторичная катушки изолированы друг от друга с использованием термостойких материалов и полностью герметизированы в плоском кольце, изготовленном из специального типа стали. С использованием уникальных технических решений из обеих полюсов катушек выводятся два пара сигнальных проводов, которые передают сигналы на вторичную часть системы.
Монтаж датчика
Датчик монтируется в базовую плиту большой ковши, соосно выпускному отверстию большой ковши, и одновременно выполняет функцию направляющего элемента для защитного трубки выпускного отверстия большой ковши.
Технические особенности
Катушка контроля выливания шлака из большой ковши, изготовленная из импортных материалов, монтируется в донной части большой ковши и выполняет функцию направляющего элемента для выпускного отверстия. Она способна работать в течение длительного периода при температурах до 900 °C без перегрева и повреждений, а также обладает высокой чувствительностью к слабым сигналам от шлака. Средний срок службы датчика составляет более 800 плавок.
Разъем для сигнальных проводов катушки контроля выливания шлака из большой ковши обеспечивает надежный
24.04.2026
В архиве
Модель: LAG-S200
Обзор
Вибрационное устройство контроля выливания шлака из большой ковши для непрерывной разливки предназначено для онлайн-контроля содержания шлака в выпускном отверстии большой ковши в технологическом процессе сталелитейства и непрерывной разливки. Основная цель — повышение чистоты стали в промежуточной ковше и достижение оптимальной степени извлечения стали из большой ковши. Устройство работает на принципе вибрационного контроля.
Автоматическая система контроля выливания шлака из большой ковши для непрерывной разливки модели LAG-S200 была разработана компанией Ухань Чжунфэйянг Мониторинг и Контроль Инжиниринг Ко., Лтд. на основе многолетних исследований в сотрудничестве с несколькими научными и исследовательскими институтами. Система максимально учитывает реальные условия эксплуатации на производстве и представляет собой действительно применимое на практике вибрационное автоматическое оборудование для контроля выливания шлака из большой ковши при непрерывной разливке.
Значение системы
Снижение количества шлака в промежуточной ковш
Повышение чистоты стали
Продление срока службы промежуточной ковши
Снижение эрозии раздвижных выпускных отверстий
Снижение случаев забивания выпускных отверстий
Увеличение числа плавок при непрерывной разливке
Снижение остаточного количества стали в ковше при стали высокого качества
Повышение степени извлечения стали
Улучшение качества слитков непрерывной разливки
Для повышения чистоты стали в промежуточной ковши, улучшения качества слитков (в частности, слитков в переходном участке), снижения остаточного количества стали в ковшах для стали высокого качества, продления срока службы футеровки промежуточной ковши и увеличения числа плавок при непрерывной разливке необходимо осуществлять контроль и регулирование процесса выливания шлака из большой ковши в конечной стадии.
Принцип работы системы
Автоматическая система мониторинга выливания шлака из большой ковши модели LAG-S200 определяет состояние выливания шлака в процессе посредством приема вибрационных сигналов от механического робота (руки) для управления выпускным отверстием большой ковши. В процессе стали, когда струя стали через длинное выпускное отверстие поступает в промежуточную ковш, удар струи о стенки длинного выпускного отверстия вызывает вибрацию механического робота, поддерживающего это длинное отверстие. Поскольку плотность шлака составляет менее половины плотности стали, шлак плавает на поверхности стали; он появляется только когда стали из ковша приближается к завершению. В этот момент, благодаря низкой плотности, высокой вязкости и плохой текучести шлака, разница между ударной силой, оказываемой смешанной струей стали и шлака на стенки длинного выпускного отверстия, и силой, оказываемой чистой струей стали, становится значительной. Система определяет процесс выливания шлака из большой ковши при непрерывной разливке в основном посредством измерения и анализа различий в вибрациях механического робота.
Вибрационные сигналы через датчик, установленный в средней части управляющего рычага, поступают через модуль предварительной обработки и усиления в вычислительный и управляющий блок шкафа управления системы. После обработки сигналы передаются в промышленный компьютер для вычислительного анализа. Сигналы о выливании шлака, обнаруженные системой, выводятся из шкафа управления системы в передний управляющий блок, который в свою очередь управляет сигнальной гудкой и световым сигналом тревоги, либо выдает команду на закрытие выпускного отверстия большой ковши.
Функциональные особенности системы
Удобство монтажа: практически не требует модификации существующего оборудования на производстве; работы по монтажу и настройке не влияют на обычный ход производства предприятия.
Высокая точность контроля: эффективность работы не ниже 95%. Точная установка порогового значения количества шлака, мощные функции выходного управления, а также отличные технические показатели по сроку службы датчика и количеству циклов его
24.04.2026
В архиве
Введение:
Инфракрасная система обнаружения шлака в конвертере использует тепловизор дальнего инфракрасного диапазона для мониторинга процесса выпуска стали из конвертера в режиме реального времени. Видеосигнал преобразуется и передается на главный управляющий компьютер в электрощитовой. Специальное программное обеспечение обрабатывает и рассчитывает разницу в интенсивности излучения между расплавленной сталью и шлаком в инфракрасном диапазоне длин волн 7–14 мкм, чтобы различать расплавленную сталь и шлак. На поздних этапах выпуска стали из конвертера, по мере постепенного снижения температуры расплавленной стали, шлак втягивается в жидкую сталь и вытекает из летки. При обнаружении шлака во время визуализации и измерения температуры тепловизор подает сигнал тревоги, соответствующий пороговому содержанию шлака, установленному программным обеспечением, активируя задвижку, закрывающую летку. Это позволяет эффективно контролировать выпуск шлака из конвертера, обеспечивая максимальный выход стали и минимальное содержание шлака.
Эффективность обнаружения шлака в конвертере имеет решающее значение для контроля выпуска шлака. Разработанная нашей компанией система обнаружения и контроля конвертерного шлака использует тепловизор дальнего инфракрасного диапазона для бесконтактного мониторинга струи стали, детектируя шлак в режиме реального времени и генерируя сигналы тревоги и управляя системами. Это заменяет ручной визуальный контроль, обеспечивая точное, эффективное и стабильное обнаружение шлака. При обнаружении шлака интеллектуальный блок управления быстро определяет необходимость подъема печи для предотвращения его образования и выдает сигнал тревоги.
Как показано на рисунке 1, система включает в себя тепловизор, защитный короб предварительной продувки, распределительный щит, распределительный шкаф, главный монитор управления, монитор вибростенда, звуковую и визуальную сигнализацию, а также программное обеспечение для инфракрасного мониторинга конвертерного шлака.
Характеристики тепловизора:
1. Диапазон измерения температуры: 200–2000 °C, высокая точность и несколько настраиваемых температурных диапазонов.
2. Высокоразрешающая тепловизионная система, четкие изображения и цветовая гамма, настраиваемые в зависимости от заданной температуры.
3. Функция оповещения о горячей зоне, позволяющая настраивать зоны оповещения и диапазоны температур.
4. Функция отслеживания горячей зоны.
5. Оснащен специальным инфракрасным фильтром 7–14 мкм.
Технические характеристики:
1. Диапазон измерения температуры: 200–2000 °C;
2. Точность измерения температуры: 2%;
3. Точность обнаружения и оповещения: ≥98%;
4. Разрешение: ≥0,5 °C;
5. Разрешение пикселей: 640 x 240 пикселей;
6. Длина волны: 7–14 мкм;
7. Поле зрения: 7,5° × 5,5°;
8. Частота кадров: ≥25 кадров/с;
9. Срок службы оборудования: ≥5 лет;
10. Время безотказной работы системы автоматизированного управления: ≥99%
Кастомизация:
Наша компания много лет специализируется на производстве и обработке жгутов проводов. Наша профессиональная техническая команда обеспечивает своевременную разработку и техническое взаимодействие с клиентами, оптимизируя конструкцию продукции и предлагая комплексные решения в области жгутов проводов.
Широкое применение:
Наши разнообразные жгуты проводов широко используются на крупных сталелитейных заводах по всей стране, включая Shougang, TISCO, HBIS Third Steelmaking Plant, HBIS Handanbao, HBIS и Baotou Steel. Наша продукция отличается высочайшим качеством и получила широкое признание как внутри страны, так и за рубежом.
24.04.2026
В архиве
Обзор:
Эта бесконтактная система измерения диаметра, также известная как штангенциркуль, в основном используется для измерения наружного диаметра прутков, катанки и труб на различных линиях прокатки проволоки. Система способна обнаруживать изменения диаметра (наружного диаметра) объекта в режиме реального времени, даже при высоких температурах.
Принцип работы:
Система штангенциркуля использует, например, метод лазерного сканирования. Она использует импортированный из Японии датчик с точностью ±2 мкм в диапазоне от 0,3 до 30 мм. Частота измерения достигает 2000 раз в секунду. Датчик использует самовозбуждающийся инфракрасный источник света, что позволяет избежать трудностей при измерениях в условиях слабого освещения.
Система использует импульсное параллельное сканирование светом, что обеспечивает высокую устойчивость к вибрации объекта. (См. рисунок 1) Поскольку частота вибрации объекта значительно ниже частоты сканирования, при перемещении объекта A в диапазоне колебаний длительность перекрытия им светового луча остаётся постоянной, что обеспечивает точность результатов измерений.
Принцип обнаружения показан на рисунке ниже.
Сначала кварцевый генератор генерирует самовозбуждающиеся высокочастотные импульсы, которые подаются на компаратор и шаговый серводвигатель. Шаговый серводвигатель приводит в движение октаэдрическую призму, которая вращается с высокой скоростью, отражая инфракрасный лазерный свет, излучаемый лазерным генератором, на выпуклую линзу A, где он преобразуется в параллельный свет. Этот свет затем проходит через выпуклую линзу B в инфракрасном приёмном зонде и фокусируется на фоточувствительном элементе C. Фоточувствительный элемент C преобразует этот сигнал в соответствующий электрический сигнал, который поступает на другой конец компаратора для сравнения с исходным сигналом.
Когда объект отсутствует в измерительном зонде, импульсные сигналы на обоих концах компаратора идентичны, что приводит к отсутствию дифференциального выходного сигнала. При наличии объекта в измерительном зонде фоточувствительный элемент C не выдает импульсный сигнал в течение некоторого времени при сканировании объекта. Следовательно, на обоих концах компаратора возникает дифференциальный входной сигнал в течение времени, соответствующего диаметру объекта. Рассчитывая период колебаний импульса и длительность периода отсутствия импульса, можно определить диаметр объекта.
Состав и функции системы:
Система состоит из следующих основных компонентов (см. рисунок 1).
1. Измерительная рама, оснащенная четырьмя парами высокочастотных лазерных сканирующих зондов и бесконтактным инфракрасным термометром.
2. Четыре интеллектуальных сигнальных процессора, подключенных к четырем парам высокочастотных лазерных сканирующих зондов.
3. Система обдува холодным воздухом для охлаждения и очистки измерительной рамы.
4. Высокопроизводительный интеллектуальный контроллер, отвечающий за обработку входных сигналов и сетевую передачу данных.
5. Система обработки и анализа данных, оснащенная промышленным ПК, монитором и принтером.
24.04.2026
В архиве
I. Обзор:
LDT-I200 — это толщиномер футеровки конвертера нового поколения нашей компании. Система посылает импульсный лазерный луч на поверхность футеровки конвертера и принимает отраженный лазерный луч, измеряя время распространения. Расстояние между прибором и целевой точкой рассчитывается на основе скорости распространения лазерного луча. Во время измерения пользователь устанавливает прибор в фиксированную точку измерения на платформе перед конвертером. После быстрого автоматического позиционирования прибор начинает сканирование целевой области.
II. Принцип измерения:
LDT-I200 измеряет более 200 000 точек в секунду, получая данные о расстоянии более чем для 150 000 точек за одно сканирование. Объединяя данные измерений, полученные с разных положений и углов, можно получить фактическую кривизну поверхности всей футеровки конвертера. Во время измерения лазерная головка прибора вращается с определенным шагом, быстро изменяя угол импульсного лазерного луча. В течение четырёх минут создаётся трёхмерный профиль поверхности футеровки конвертера. Затем, путём преобразования координат, рассчитывается толщина футеровки с точностью измерения до ±5 мм.
Для преобразования расстояния от точки внутри конвертера до толщиномера в толщину футеровки в каждой точке необходимо знать координатное соотношение между тележкой и конвертером. Для позиционирования тележки используется вторая лазерная головка. После прибытия тележки на место измерения позиционирующая лазерная головка вращается с высокой скоростью и сканирует три отражающие полосы на противоположной стороне конвертера. С помощью триангуляции можно рассчитать координатное соотношение тележки относительно отражающих полос. Поскольку координаты отражающих полос и конвертера известны из картографического метода, таким образом определяются координаты тележки относительно конвертера.
III. Компоненты:
1. Лазерная измерительная головка
2. Беспроводная связь
3. Аккумуляторная батарея
4. Мобильный лазерный толщиномер
5. Система измерения наклона преобразователя
6. Система циркуляции охлаждения
7. Позиционирующий вспомогательный отражатель
8. Система позиционирования лазера
IV. Технические характеристики:
Воспроизводимость лазера: ±5 мм;
Точность лазера: ±5 мм;
Локальное время измерения:
24.04.2026
В архиве