Промышленное оборудование в Крапивной - Страница 4
- Крапивная »
- Для бизнеса
- » Оборудование для бизнеса
- » Промышленное оборудование в Крапивной
Станки в хорошем рабочем состоянии, проведена ревизия, продаю с проверкой в работе.
Фрезерный станок продам:
Вертикально - фрезерные станки:
BFW VF3,5 размер стола 2055х355 мм,
FSS 400 размеры стола 1600х400 мм,
FV-32 размер стола 1250х320 мм,
6Т12-1 размер стола 1250х320 мм,
Ф2-250 размер стола 1250х250 мм
6М12П размер стола 1250х320 мм,
6М13П размер стола 1600х400 мм
6Р10 размер стола 800х200 мм
Горизонтально – фрезерные станки:
6Р81 размер стола 1000х250 мм,
6Р62Г размер стола 1250 х 320 мм,
6М82 размер стола 1250х320 мм,
6М83 размер стола 1600х400 мм,
6Р83 размер стола 1600х400 мм,
Универсально-фрезерный
FWD 32 размер стола 1250х320 мм.
Делительные головки УДГ 160, УДГ 250.
И много других станков
13.11.2026
Пресс гидравлический одностоечный правильный П6126А, в хорошем рабочем состоянии, проведена ревизия, Новая электрика, продаю с проверкой в работе. Технические характеристики Пресс гидравлический одностоечный правильный П6126А Прессы предназначены для выполнения широкого круга работ: запрессовки-выпрессовки, прошивки, калибровки, правки, листовой штамповки без глубокой вытяжки. Прессы могут применяться как в производственных, так и в ремонтных подразделениях и мастерских Модель п6126а Начало серийного производства 1979 Номинальное усилие, кН 400 Ход ползуна, мм 500 Расстояние между столом и ползуном, мм 710 Мощность двигателя главного движения кВт 7,5 Размер стола ширина/длинна мм 560/630 Габариты станка Длинна Ширина Высота (мм) 1750_1800_2500 Масса кг 3330 И много других станков.
12.11.2026
Гильотина СТД9А, механических ножницы с кривошипным механизмом, в хорошем рабочем состоянии, Новая электрика, проведена ревизия, продаю с проверкой в работе.
Гильотина СТД 9А относят к разряду механических ножниц с кривошипным механизмом и механической муфтой, применяется для разреза листового металла шириной до 2500 мм при толщине листового проката до 6 мм.
Простота управления, точность реза и хорошая производительность – главные преимущества гильотины СТД 9.
Ножницы СТД 9 имеют верхний привод. Станина сварная, изготовленная из листовой стали. По бокам станины расположены две стойки, соединенные столом и тремя стяжками. Нижний нож крепится к столу, имеющего возможность регулирования требуемого зазора. Для мерной резки листа предусмотрен задний упор, установленного с помощью винтового механизма возле ножевой балки. В процессе резания лист металла придавливается прижимной балкой, синхронно работающей с ножевой балкой. Необходимое прижимное усилие обеспечивают пружины, расположенные в стаканах прижимной балки.
Технические характеристики гильотины СТД 9А:
Наибольшие размеры разрезаемого листа, мм, при Gв=500 МП, мм,
не более 6х2500 мм
максимальная 6 мм
ширина 2500 мм
Расстояние от кромки неподвижного ножа до станины (вылет), мм 500
Частота ходов ножа, в мин 40
Угол наклона подвижного ножа 2 гр. 20 мин.
Ширина полосы отрезаемой по заднему упору, мм 500
Число режущих кромок ножа 4
Габариты гильотины
Длинна Ширина Высота (мм) 3800_1800_2100
Масса ножниц , кг 5500
И много других станков.
26.10.2026
Станок вертикальный консольно-фрезерный 6Т12, в хорошем рабочем состоянии, проведена ревизия, Новая электрика, продаю с проверкой в работе.
Габариты мм 2280х1965х2265
Масса станка, кг 3250
Станок вертикальный консольно-фрезерный 6Т12 предназначен для фрезерования всевозможных деталей из различных материалов.
На станке можно обрабатывать вертикальные и горизонтальные плоскости, пазы, углы, рамки, зубчатые колеса и др
В толчковом режиме производятся установочные перемещения стола. Возможна работа по разметке. В ручном универсальном режиме станок работает с использованием рабочих подач, быстрых перемещений, а также ручных перемещений от маховиков и рукоятки.
Имеется устройство для ограничения зазора в винтовой паре продольного перемещения стола, индивидуальная смазка винта вертикального перемещения, повышающая его долговечность и снижающая усилие подъема консоли.
Введены дополнительные устройства для защиты от разлетающейся стружки и эмульсии.
Повышена жесткость станка за счет прямоугольных направляющих станины и консоли.
Имеется автоматическое торможение шпинделя в рабочем режиме и при аварийном отключении.
Автоматизированная смазка узлов повышает их долговечность и сокращает время обслуживания.
Стол станка может поворачиваться вокруг вертикальной оси на ±45°, что позволяет с применением делительных устройств фрезеровать различные винтообразные спирали.
Поворотная шпиндельная головка станков оснащена механизмом ручного осевого перемещения гильзы шпинделя, что позволяет производить обработку отверстий, ось которых расположена под углом до ±45° к рабочей поверхности стола.
Мощность приводов и высокая жесткость станков позволяют применять фрезы, изготовленные из быстрорежущей стали, а также инструмент, оснащенный пластинками из твердых и сверхтвердых синтетических материалов.
Механизировано крепление инструмента. Винт поперечной подачи расположен по оси фрезы, что повышает точность обработки. Технологические возможности станка могут быть расширены с применением делительной головки, поворотного круглого стола и других приспособлений.
Возможность настройки станка на различные полуавтоматические и автоматические циклы позволяет организовать многостаночное обслуживание и использовать станок для выполнения различных работ в поточном производстве.
Класс точности станка — Н по ГОСТ 8—82Е
Размеры поверхности стола, мм 1250 х 320
Наибольшая масса обрабатываемой детали, кг 400
Наибольший продольный ход стола (X), мм 800
Наибольший поперечный ход стола (Y), мм 320
Наибольший вертикальный ход стола (Z), мм 420
Расстояние от торца шпинделя до поверхности стола, мм 30..450
Расстояние от оси шпинделя до вертикальных направляющих станины (вылет), мм 380
Шпиндель
Мощность привода главного движения, кВт 7,5
Частота вращения шпинделя, об/мин 31,5..1600
Количество скоростей шпинделя 18
Перемещение пиноли шпинделя, мм 70
Перемещение пиноли шпинделя на одно деление лимба, мм 0,05
Угол поворота шпиндельной головки, град ±45°
Конец шпинделя ГОСТ 836-62
Конец шпинделя ГОСТ 24644-81, ряд 4, исполнение 6 50
Рабочий стол. Подачи
Пределы продольных и поперечных подач стола (X, Y), мм/мин 12,5..1600
Пределы вертикальных подач стола (Z), мм/мин 4,1..530
Количество подач стола (продольных, поперечных, вертикальных) 22
Скорость быстрых перемещений (продольных, поперечных/ вертикальных) X, Y/ Z, м/мин 4/ 1,330
Перемещение стола на одно деление лимба (продольное, поперечное, вертикальное), мм 0,05
Перемещение стола на один оборот лимба (продольное, поперечное/ вертикальное), мм 6/ 2
Наибольшее допустимое усилие резания (продольное/ поперечное/ вертикальное), кН 15/ 12/ 5
Электрооборудование и приводы станка
Количество электродвигателей на станке 4
Электродвигатель главного движения, кВт 7,5
Суммарная мощность всех электродвигателей, кВт 10,87
И много других станков.
26.10.2026
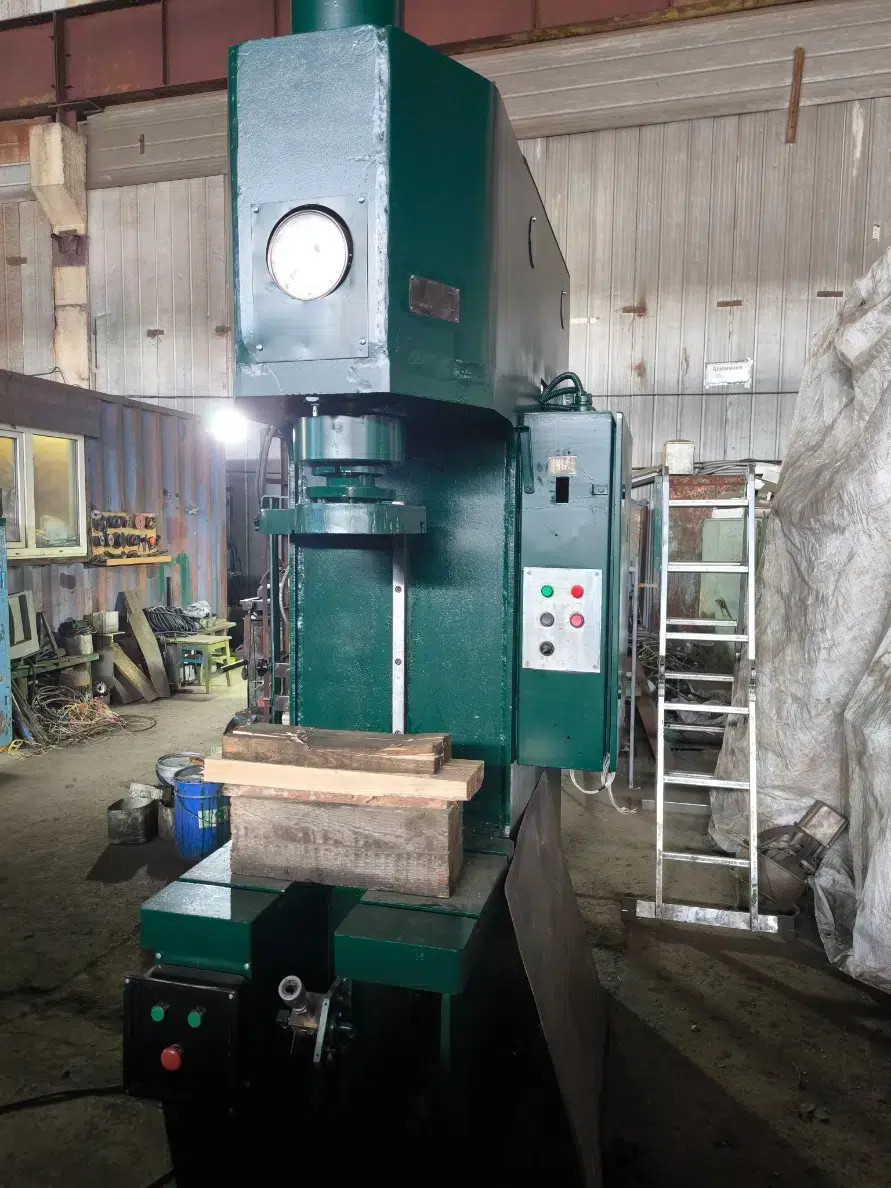
Пресс гидравлический двухстоечный, в хорошем рабочем состоянии, проведена ревизия, Новая Электрика, продаю с проверкой в работе.
Пресс гидравлический двухстоечный предназначен для выполнения широкого круга работ: запрессовки - выпрессовки, прошивки, калибровки, правки (рихтовки), листовой штамповки без глубокой вытяжки.
Прессы могут применяться как в производственных, так и в ремонтных подразделениях и мастерских.
В верхней консоли закреплен рабочий цилиндр. К нижнему торцу штока цилиндра крепится ползун, с левой стороны пресса — конечные выключатели, с правой — электрошкаф с кнопочной панелью управления и манометры. На нижней консоли устанавливается стол для крепления инструмента или правильного стола, на который может быть установлено
приспособление для правки. На передней части нижней консоли пресса расположены пульты управления. Для ручного управления предусмотрена рукоятка.
Привод пресса индивидуальный, гидравлический насос, установленый на станине.
Цилиндр - поршневого типа крепится в верхней части станины. В отверстие штока цилиндра установлен рабочий инструмент.
Рабочие органы цилиндра, насосов и гидроаппаратуры постоянно смазываются рабочей жидкостью — маслом — и не требуют специальной смазки
И много других станков
26.10.2026
Станки в хорошем рабочем состоянии, проведена ревизия, продаю с проверкой в работе.
Токарно-винторезный станок 16К20 предназначен для выполнения различных токарных работ и нарезания метрической, модульной, дюймовой и питчевой резьб. Обрабатываемые детали устанавливаются в центрах или патроне.
Универсальный токарно-винторезный станок 16к20 является самым удачным продолжением серии средних станков, с высотой центров 200 мм.
Основные технические характеристики токарно-винторезного станка 16к20
Изготовитель - Московский станкостроительный завод Красный пролетарий.
В конструкции токарного станка 16к20 для установки шпинделя предусмотрены специальные прецизионные подшипники качения, не требующие регулировки в процессе эксплуатации, благодаря чему обеспечиваются требуемая жесткость и высокая точность обработки заготовок. По ГОСТ 8-82 токарный станок 16к20 относится к классу точности Н. Точность обработки будет обеспечена даже в режиме ударных нагрузок.
Наименование параметра 16К20
Основные параметры станка
Класс точности по ГОСТ 8-82 Н
Наибольший диаметр заготовки устанавливаемой над станиной, мм 400
Высота оси центров над плоскими направляющими станины, мм 215
Наибольший диаметр заготовки обрабатываемой над суппортом, мм 220
Наибольшая длина заготовки, устанавливаемой в центрах (РМЦ), мм 1000
Наибольшее расстояние от оси центров до кромки резцедержателя, мм 225
Наибольший диаметр сверла при сверлении стальных деталей, мм 25
Шпиндель
Диаметр отверстия в шпинделе, мм 52
Частота вращения шпинделя в прямом направлении, об/мин 12,5..1600
Частота вращения шпинделя в обратном направлении, об/мин 19..1900
Количество прямых скоростей шпинделя 22
Количество обратных скоростей шпинделя 11
Конец шпинделя по ГОСТ 12593-72 6К
Коническое отверстие шпинделя по ГОСТ 2847-67 Морзе 6
Диаметр фланца шпинделя, мм 170
Наибольший крутящий момент на шпинделе, Нм 1000
Суппорт. Подачи
Наибольшая длина продольного перемещения, мм 935
Наибольшая длина поперечного перемещения, мм 300
Скорость быстрых продольных перемещений, мм/мин 3800
Скорость быстрых поперечных перемещений, мм/мин 1900
Максимально допустимая скорость перемещений при работе по упорам, мм/мин 250
Минимально допустимая скорость перемещения каретки (суппорта), мм/мин 10
Цена деления лимба продольного перемещения, мм 1
Цена деления лимба поперечного перемещения, мм 0,05
Диапазон продольных подач, мм/об 0,05..2,8
Диапазон поперечных подач, мм/об 0,025..1,4
Количество подач продольных 42
Количество подач поперечных 42
Пределы шагов метрических резьб, мм 0,5..112
Пределы шагов дюймовых резьб, ниток/дюйм 56..0,5
Пределы шагов модульных резьб, модуль 0,5..112
Пределы шагов питчевых резьб, питч диаметральный 56..0,5
Наибольшее усилие, допускаемое механизмом подач на резце - продольное, Н 5884
Наибольшее усилие, допускаемое механизмом подач на резце - поперечное, Н 3530
Резцовые салазки
Наибольшее перемещение резцовых салазок, мм 150
Перемещение резцовых салазок на одно деление лимба, мм 0,05
Наибольший угол поворота резцовых салазок, град ±90°
Цена деления шкалы поворота резцовых салазок, град 1°
Наибольшее сечение державки резца, мм 25 x 25
Высота от опорной поверхности резца до оси центров (высота резца), мм 25
Число резцов в резцовой головке 4
Задняя бабка
Диаметр пиноли задней бабки, мм
Конус отверстия в пиноли задней бабки по ГОСТ 2847-67 Морзе 5
Наибольшее перемещение пиноли, мм 150
Перемещение пиноли на одно деление лимба, мм 0,1
Величина поперечного смещения корпуса бабки, мм ±15
Электрооборудование
Электродвигатель главного привода, кВт 11
Электродвигатель привода быстрых перемещений, кВт 0,12
Электродвигатель насоса СОЖ, кВт 0,125
Габариты и масса станка
Габариты станка (длина ширина высота) РМЦ=1000, мм 2795 x 1190 x 1500
Масса станка, кг 3010
И много других станков.
26.10.2026
Неактивные объявления
Станки в хорошем рабочем состоянии, проведена ревизия, продаю с проверкой в работе.
1М63 станок токарно-винторезный универсальный продам.
Станок модели 1м63 предназначены для выполнения разнообразных токарных работ, включая точение конусов и нарезание резьб: метрических, дюймовых, модульных, питчевых. Высокая мощность привода и жесткость станка, широкий диапазон частоты вращения шпинделя и подач позволяют полностью использовать возможности прогрессивных инструментов при обработке различных материалов
Суппорт станка 1М63 крестовой конструкции имеет механическое перемещение верхней части, позволяющее производить точение длинных конусов. Точение коротких конусов также осуществляется движением верхней части суппорта.
Класс точности по ГОСТ 8-82 Н
Наибольший диаметр заготовки обрабатываемой над станиной, мм 630
Наибольший диаметр заготовки обрабатываемой над суппортом, мм 350
Наибольший диаметр заготовки устанавливаемой над станиной, мм 700
Высота центров, мм 315
Наибольшая длина устанавливаемой детали РМЦ, мм 2800
Наибольшая масса обрабатываемого изделия, кг 2000
Шпиндель
Мощность привода главного движения, кВт 15
Частота прямого/ обратного вращения шпинделя, об/мин 10...1250
18...1800
Диаметр отверстия в шпинделе, мм 70
Центр в шпинделе по ГОСТ 13214-79 Морзе 6
Конец шпинделя по ГОСТ 12593-72 8 М
Количество прямых/ обратных скоростей шпинделя 22/ 11
Торможение шпинделя есть
Подачи
Наибольшее перемещение продольное/ поперечное, мм 1260/ 400
Наибольшее перемещение резцовых салазок, мм 220
Количество подач продольных/ поперечных/ резцовых салазок 44/ 44/ 44
Пределы рабочих подач продольных/ поперечных/ резцовых салазок (1-й ряд) 0,064...1,025
0,026...0,38
Пределы/ количество шагов метрических резьб, мм 1-192/ 56
Пределы/ количество шагов дюймовых резьб, ниток/дюйм 24-0,25/ 33
Пределы/ количество шагов модульных резьб, модуль 0,5-48/ 55
Пределы/ количество шагов питчевых резьб, питч диаметральный 96-7/8 /52
Скорость быстрых перемещений продольных/ поперечных, м/мин 4,5/ 1,6
Цена деления лимба при продольном/ поперечном на диаметр перемещении, мм 1/ 0,05
Перемещение на оборот лимба при продольном/ поперечном перемещении, мм 300/ 5
Цена деления лимба при перемещении резцовых салазок, мм 0,05
Перемещение на оборот лимба при при перемещении резцовых салазок, мм 5
Задняя бабка
Наибольшее перемещение пиноли, мм 240
Количество электродвигателей на станке 3
Электродвигатель главного движения, кВт/ об/мин 15/ 1460
Электродвигатель быстрых перемещений, кВт/ об/мин 1,1/ 1400
Электродвигатель насоса СОЖ, кВт/ об/мин 0,12
Габариты станка (длина, ширина, высота), мм 4950 X 1780 Х 1550
Масса станка, кг 5600
И много других станков
24.02.2026
В архиве
Станки в хорошем рабочем состоянии, проведена ревизия, продаю с проверкой в работе.
1М63 станок токарно-винторезный универсальный продам
Технические характеристики и жесткость конструкция станины, каретки, шпинделя станка 1М63 позволяют полностью использовать возможности работы на высоких скоростях резания с применением резцов из быстрорежущей стали или оснащенных пластинами из твердых сплавов при обработке деталей из черных и цветных металлов.
Суппорт станка 1М63 крестовой конструкции имеет механическое перемещение верхней части, позволяющее производить точение длинных конусов. Точение коротких конусов также осуществляется движением верхней части суппорта.
Каретка суппорта перемещается по направляющим станины (продольное перемещение), по направляющим каретки перемещаются поперечные салазки суппорта (поперечное перемещение); как то, так и другое может быть ручным, механическим, рабочим и ускоренным. Поворотная часть суппорта, расположенная на поперечных салазках, имеет направляющие для перемещения верхней части суппорта (резцовые салазки) с резцовой головкой. Bepxняя часть суппорта (резцовые салазки) также может перемещаться вручную и механически. Гайка поперечного винта имеет прорезь для регулировки устранения люфта. Осевые усилия поперечного винта и винта верхних салазок воспринимаются упорными шарикоподшипниками. Направляющие продольного перемещения суппорта имеют текстолитовые накладки.
Суппорт имеет быстрое перемещение в продольном и поперечном направлениях, которое осуществляется от индивидуального электродвигателя.
Фартук закрытого типа со съемной передней стенкой (крышка). Движение суппортной группе передается фартуком от ходового винта или ходового вала. Благодаря наличию в фартуке 4-х электромагнитных муфт, управление фартуком сосредоточено в одной рукоятке, причем, направления включения рукоятки совпадают с направлением движения подачи. Дополнительным нажатием кнопки, встроенной в эту же рукоятку, включают ускоренный ход суппорта. Благодаря: наличию в фартуке обгонной муфты, включение ускоренного хода возможно при включенной подаче.Во избежание одновременного включения маточкой гайки и подачи рукоятки включения их сблокированы.
Класс точности по ГОСТ 8-82 Н
Наибольший диаметр заготовки обрабатываемой над станиной, мм 630
Наибольший диаметр заготовки обрабатываемой над суппортом, мм 350
Наибольший диаметр заготовки устанавливаемой над станиной, мм 700
Высота центров, мм 315
Наибольшая длина устанавливаемой детали РМЦ, мм 3000
Наибольшая масса обрабатываемого изделия, кг 2000
Частота прямого/ обратного вращения шпинделя, об/мин 10...1250
18...1800
Диаметр отверстия в шпинделе, мм 70
Центр в шпинделе по ГОСТ 13214-79 Морзе 6
Конец шпинделя по ГОСТ 12593-72 8 М
Количество прямых/ обратных скоростей шпинделя 22/ 11
Торможение шпинделя есть
Наибольшее перемещение резцовых салазок, мм 220
Количество подач продольных/ поперечных/ резцовых салазок 44/ 44/ 44
Пределы рабочих подач продольных/ поперечных/ резцовых салазок (1-й ряд) 0,064...1,025
0,026...0,38
Пределы/ количество шагов метрических резьб, мм 1-192/ 56
Пределы/ количество шагов дюймовых резьб, ниток/дюйм 24-0,25/ 33
Пределы/ количество шагов модульных резьб, модуль 0,5-48/ 55
Пределы/ количество шагов питчевых резьб, питч диаметральный 96-7/8 /52
Скорость быстрых перемещений продольных/ поперечных, м/мин 4,5/ 1,6
Цена деления лимба при продольном/ поперечном на диаметр перемещении
Перемещение на оборот лимба при продольном/ поперечном перемещении, мм 300/ 5
Цена деления лимба при перемещении резцовых салазок, мм 0,05
Перемещение на оборот лимба при при перемещении резцовых салазок, мм 5
Задняя бабка
Наибольшее перемещение пиноли, мм 240
Электродвигатель главного движения, кВт/ об/мин 15/ 1460
Габариты мм 5250х1780х1550
Масса станка, кг 5750
И много других станков.
25.02.2026
В архиве
Листогиб в хорошем рабочем состоянии, проведена ревизия, продаю с проверкой в работе.
Машина листогибочная МГМ 6 1000 отличается наличием поворотной гибочной балки и используются для производства деталей методом холодной гибки из листового материала, и является одной из наиболее производительных и удобных для использования, отличающихся высоким уровнем универсальности, благодаря чему она широко применяются в самых разных машиностроительных отраслях, где необходима холодная гибка.
К основным преимуществам листогибов с поворотной балкой можно отнести:
• простоту конструкции;
• широкий диапазон регулировок;
• невысокая стоимость
Листогиб состоят из станины, прижимной и гибочной балок, приводов прижимной и гибочной балок.
Гибочная балка сварная, подвешена в вертикальном положении на двух винтах, соединенных с валами поворота, расположенными в стойках станины.
Прижимная балка сварной конструкции, перемещается в направляющих стоек станины.
Привод машины электромеханический служит для привода прижимной и гибочной балки.
Кроме названных элементов, машины могут оборудоваться и сменными устройствами. Это дает возможность производить детали разнообразной конфигурации и даже изготавливать короба.
Принцип работы листогибочной машины.
Изгибаемый лист укладывается на стол машины. На лист опускается прижимная балка.
и производится гибка листа прижимной балкой или сменной оправки закрепленной на прижимной балке. Форма сменных оправок может быть различной для каждого вида деталей.
После поворота на заданный угол гибочная балка возвращается вниз в исходное положение, прижимная балка поднимается и освобождает лист.
Основные параметры машины
Наибольшая толщина изгибаемого листа (h) при бт = 250 МПа (25 кгс/мм), мм 5
Усилие на прижим составляет 40 тн.
Усилие гибки - 30 тн.
Наибольшая ширина изгибаемого листа, мм 2000
Наибольший угол поворота гибочной балки, град 220
Наибольший ход прижимной балки, мм 250
Величина вертикальной регулировки стола, мм 100
Величина вертикальной регулировки гибочной балки, мм 100
Электродвигатель 3 кВт 2 шт
Масса, кг 3400
И много других станков.
13.01.2026
В архиве
Перфоратор предназначен для пробивки отверстий и предварительной подпрессовки тонкостенной пластиковой тары и больших картонных коробок: - ПЭТ тара от пищевых продуктов, - Пластиковая тара от средств бытовой химии, - Пластиковая тара, предназначенная для хранения минеральных масел, -Картонные коробки
Мощность приводов, кВт: 2,2 (380В, 2 шт.)
Общая мощность установки, кВт: 4,5 (380В)
Тип редуктора: червячный одноступенчатый, 2 шт
Скорость вращения валов, об./мин: 30 и 40
Перерабатываемый объем при неприрывной загрузке, кг: 600
Функция реверса, есть/нет: Есть
Масса, кг: 250
Габаритные размеры (ДхШхВ), мм: 1250х1100х1340
Размеры загрузочного окна, мм: 950х400
20.08.2025
314 000 ₽
В архиве
ИБ222В2 вальцы (машина листогибочная трехвалковая для гибки листового металла) в хорошем рабочем состоянии, проведена ревизия, продаю с проверкой в работе.
Габарит и масса машины
Габарит (длина х ширина х высота), мм 4040 х 1590 х 2096
Масса, кг 7200
Количество электродвигателей, 4
Электродвигатель (главного) привода вращения боковых валков, кВт 12,0
Электродвигатель механизма наклона откидной опоры верхнего валка, кВт 1,1
Электродвигатели регулировки высоты боковых валков, кВт 5,5
ИБ2222В Машина листогибочная трехвалковая симметричная с механическим приводом.
Машина листогибочная ИБ2222В изготовитель - Завод КПО г. Славгород.
Машина листогибочная ИБ2222В предназначена для гибки цилиндрических и конических обечаек из листового металла в холодном состоянии – до 16 мм по толщине при ширине листа 2 метра, а также для гибки сортового и фасонного проката, подгибки кромок листа на требуемый радиус гибки
Ротационная трехвалковая листогибочная машина ИБ2222В предназначена для гибки листового проката с пределом текучести бт = 250 МПа (25 кгс/мм?) в холодном состоянии в цилиндрические и конические обечайки с небольшим углом.
На машинах ИБ2222В производится свободная гибка листа, помещенного между верхним и боковым валками. При перемещении боковых валков вверх лист прогибается, и, проходя через зону деформации (под верхним валком), участки листа получают последовательную, равномерную по длине остаточную кривизну. Изменение радиуса гибки обеспечивается различным положением боковых валков по отношению к верхнему.
Технические характеристики
Наименование параметра ИБ2222В
Основные параметры машины
Наибольшая толщина изгибаемого листа при бт = 250 МПа (25 кгс/мм?), мм 16
Наибольшая ширина изгибаемого листа, мм 2000
Максимальный угол при вершине конических обечаек, град 20
Скорость гибки, м/мин 8,5
Наименьший радиус гибки, мм 240
Диаметр верхнего валка, мм 270
Диаметр боковых валков, мм 260
И много других станков.
24.02.2026
В архиве
ИБ2222В вальцы НОВЫЕ с хранения, ни дня не работали. Машина листогибочная трехвалковая для гибки листового металла в хорошем рабочем состоянии, проведена ревизия, Новая Электрика, продаю с проверкой в работе.
Габарит и масса машины
Габарит (длина х ширина х высота), мм 4040 х 1590 х 2096
Масса, кг 7200
Количество электродвигателей, 4 Электродвигатель
(главного) привода вращения боковых валков, кВт 12,0
Электродвигатель механизма наклона откидной опоры верхнего валка, кВт 1,1
Электродвигатели регулировки высоты боковых валков, кВт 5,5
ИБ2222В Машина листогибочная трехвалковая симметричная с механическим приводом.
Машина листогибочная ИБ2222В изготовитель - Завод КПО г. Славгород. Машина листогибочная ИБ2222В предназначена для гибки цилиндрических и конических обечаек из листового металла в холодном состоянии – до 16 мм по толщине при ширине листа 2 метра, а также для гибки сортового и фасонного проката, подгибки кромок листа на требуемый радиус гибки Ротационная трехвалковая листогибочная машина ИБ2222В предназначена для гибки листового проката с пределом текучести бт = 250 МПа (25 кгс/мм?) в холодном состоянии в цилиндрические и конические обечайки с небольшим углом. На машинах ИБ2222В производится свободная гибка листа, помещенного между верхним и боковым валками. При перемещении боковых валков вверх лист прогибается, и, проходя через зону деформации (под верхним валком), участки листа получают последовательную, равномерную по длине остаточную кривизну. Изменение радиуса гибки обеспечивается различным положением боковых валков по отношению к верхнему.
Технические характеристики
Наименование параметра ИБ2222В
Основные параметры машины
Наибольшая толщина изгибаемого листа при бт = 250 МПа (25 кгс/мм?), мм 16
Наибольшая ширина изгибаемого листа, мм 2000
Максимальный угол при вершине конических обечаек, град 20
Скорость гибки, м/мин 8,5
Наименьший радиус гибки, мм 240
Диаметр верхнего валка, мм 270
Диаметр боковых валков, мм 260
И много других станков
07.08.2025
В архиве